En plantas mineras y petroleras, la especificación de un compensador de dilatación cruza tres frentes a la vez: mantenimiento detecta vibraciones y fugas, ingeniería calcula la dilatación lineal entre la temperatura ambiente y la temperatura máxima de servicio, y operación vigila la estanqueidad del circuito. Esta página reúne los criterios que esas tres disciplinas necesitan compartir antes de definir una junta de expansión, una válvula industrial o el tramo completo de tubería de acero.
La carrera axial requerida no se estima a ojo: se compara con la capacidad de deformación del fuelle corrugado en acero inoxidable. Si el cálculo de dilatación lineal entre temperatura ambiente y temperatura máxima de servicio no está cerrado, cualquier selección posterior queda sin base.
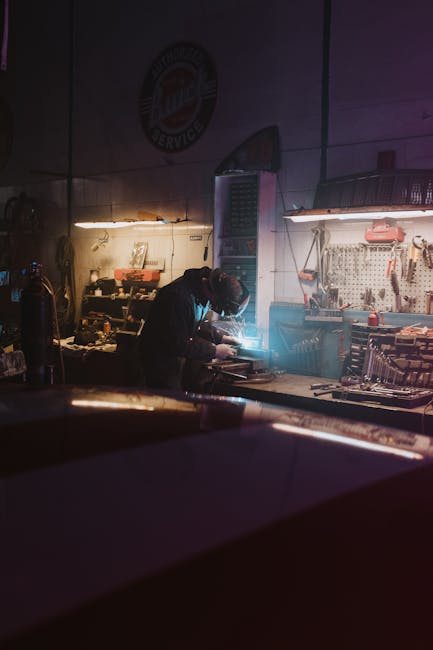
Ahí se concentra buena parte del riesgo de fallo en servicio. La soldadura de precisión debe sostener la estanqueidad frente a la presión interna y, al mismo tiempo, dejar que el fuelle trabaje en los ciclos de dilatación y contracción sin agrietarse. Es el punto que más se revisa cuando una línea vuelve a arrancar.
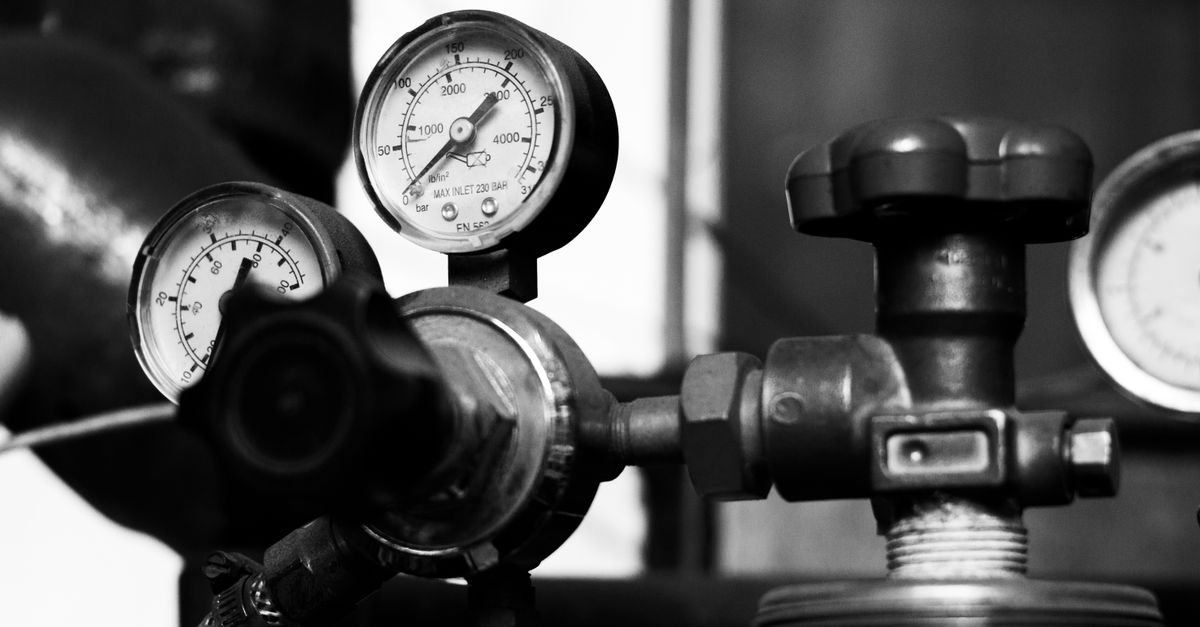
Las válvulas industriales cumplen funciones de corte y regulación dentro del circuito de tubería de acero. Su comportamiento depende del fluido, la temperatura y la frecuencia de maniobra, así que se revisan junto con el compensador y no como un anexo aparte.
Los certificados de presión no son un anexo decorativo: se contrastan contra las condiciones reales de operación antes de la puesta en marcha. Si la presión de diseño o el diámetro nominal cambian, el respaldo documental tiene que reflejarlo. Mantenimiento, ingeniería y operación firman sobre el mismo dato.
Criterios compartidos entre mantenimiento, ingeniería y operación
En plantas mineras y petroleras, la decisión sobre juntas de expansión y válvulas industriales no sale de un solo departamento. Mantenimiento ve la fuga y la vibración; ingeniería calcula la dilatación lineal entre la temperatura ambiente y la temperatura máxima de servicio; operación vigila que el circuito de tubería de acero no pierda estanqueidad durante los ciclos de arranque y parada. La carrera axial requerida se compara con la capacidad real de deformación del fuelle corrugado en acero inoxidable, y esa comparación define el resto.
El punto de partida es el cálculo de la dilatación lineal del tramo: cuánto crece la tubería entre la temperatura ambiente y la temperatura máxima de servicio. Ese valor se traduce en carrera axial necesaria y se contrasta con la capacidad de deformación del fuelle corrugado. Si la carrera pedida supera lo que el pliegue admite, el conjunto trabaja forzado desde el primer ciclo térmico y la fatiga aparece antes de lo previsto.
Ahí se concentra buena parte del riesgo de fallo en servicio. La soldadura de precisión debe sostener la presión interna y, a la vez, dejar que el fuelle se deforme sin agrietarse en los ciclos repetidos de dilatación y contracción. Control de temperatura de aporte, limpieza de superficies y geometría del cordón son variables de trabajo, no detalles de taller. Por eso los certificados de presión acompañan al equipo y se revisan junto al plano de montaje.
Corte y regulación conviven con el compensador en la misma línea de tubería de acero. En servicio con presión elevada, el cuerpo y el obturador deben conservar la estanqueidad tras numerosos ciclos de maniobra, sin deformación permanente por efecto térmico. La conexión por bridas normalizadas facilita el desmontaje y el mantenimiento sin detener por completo el circuito, algo que mantenimiento agradece cuando hay que intervenir en una parada corta.
La prueba de presión confirma la resistencia del material y la estanqueidad de los cierres. No es un trámite: es el filtro que separa un conjunto listo para operar de uno que va a fallar en el primer ciclo. Cuando el certificado refleja las condiciones reales de operación, ingeniería y operación discuten sobre el mismo dato y no sobre supuestos distintos.
La presión de diseño, el diámetro nominal y el tipo de brida condicionan el espesor del pliegue y la rigidez del conjunto. Cambiar cualquiera de los tres altera la respuesta del fuelle frente a la vibración mecánica y térmica. Por eso la especificación se cierra con los tres datos sobre la mesa, no con el catálogo abierto.
Para ver el detalle técnico de cada componente, revisa los servicios de fabricación o consulta los recursos de selección.
En plantas mineras y petroleras, la decisión sobre un compensador axial no la toma una sola área. Mantenimiento detecta la vibración y las fugas, ingeniería calcula la dilatación lineal entre la temperatura ambiente y la temperatura máxima de servicio, y operación vigila que el circuito no pierda estanqueidad. Cuando esos tres frentes trabajan con los mismos datos, la carrera axial se compara contra la capacidad real de deformación del fuelle corrugado en acero inoxidable y la unión soldada entre fuelle y bridas deja de ser un detalle de taller para convertirse en el punto que define la vida útil del conjunto.
Si en su planta la especificación todavía se arma por separado, conviene revisarla en conjunto antes de fabricar. La soldadura de precisión y los certificados de presión son documentos de trabajo, no anexos decorativos: respaldan la tolerancia a altas temperaturas y la respuesta del componente frente a los ciclos de arranque y parada. Las válvulas industriales del mismo circuito de tubería de acero cumplen funciones de corte y regulación, y también se verifican bajo esa lógica.
Indique diámetro nominal, presión de diseño y temperatura de servicio para que la revisión parta de datos concretos.